 Pусский
 English
 Español
 عربى

Стальная дверь типа прижатия
Стальная дверь прижатия применяется для листов цветной стали, гражданских стен, легкостальных конструкций и т. д. Основное назначение — зарезервирован...
Просмотреть больше +86 13616113658
 [email protected]
Контент
Линия стерильной упаковки выглядит обманчиво просто: рулон пленки, формовочная матрица и нагретый запечатывающий стержень. Но каждый стерильный барьер, выходящий за пределы этой линии, уже прошел квалификацию материала, калибровку уплотнительных зажимов, мониторинг окружающей среды и серию тестов на целостность, о которых большинство производственных процессов никогда не задумываются. Упаковка медицинского устройства выходит из строя, когда выходит из строя окружающая его система — помещение, маршрут транспортировки, дверь, оператор. В этой статье объясняется, чего должна достичь стерильная упаковка, какие стандарты ее регулируют и почему конверт для чистых помещений определяет, выдержит ли хороший дизайн упаковки ежедневное производство.
В упаковке стерильного медицинского оборудования есть четыре задачи, которые легко не заметить, пока одна из них не выйдет из строя:
Общий пакет обычно представляет собой двухуровневую систему. Стерильная барьерная система представляет собой запечатанный пакет, лоток или зажим, обеспечивающий стерильность. Защитная упаковка представляет собой внешнюю картонную коробку, прокладку и маркировку, поглощающую силы транспортировки. Оба слоя должны быть проверены вместе, потому что коробка, которая сминает пакет, может создать микроканал, разрушающий запечатывание.
Каждое решение по упаковке основывается на нормативной базе. Если вы закупаете упаковочные материалы или инвестируете в чистое помещение для упаковки, следующие стандарты появляются почти в каждом аудите и проверке дизайна.
| Стандартный | Чем он управляет | Почему это важно на практике |
|---|---|---|
| ИСО 11607-1 | Материалы, конструкция и характеристики стерильных барьерных систем. | Устанавливает эталон прочности уплотнения, микробного барьера и требований к старению. |
| ИСО 11607-2 | Валидация процессов формования, герметизации и сборки | Требуется квалификация процесса (IQ/OQ/PQ) и повторная квалификация после изменений. |
| Серия EN 868 | Методы испытаний упаковочных материалов, используемых в устройствах для окончательной стерилизации | Содержит практические маршруты испытаний, используемые для демонстрации соответствия стандарту ISO 11607. |
| FDA 21 CFR, часть 820 | Регулирование системы качества для производителей медицинских изделий | Помещает упаковку под контроль проектирования, CAPA и надзор поставщиков. |
| ЕС МЛУ 2017/745 | Общие требования безопасности и производительности | Упаковка оценивается как часть технической документации устройства. |
Непосредственным следствием этого является то, что упаковка не является решением о закупке расходных материалов. Смена поставщика пленки, температуры запечатывания или даже геометрии полости лотка может квалифицироваться как изменение конструкции, которое требует проверки и, если это влияет на стерильность, новой биологической оценки.
Медицинские упаковочные материалы выбираются так, чтобы сбалансировать три конкурирующих требования: они должны пропускать стерилизующий агент, не допускать проникновения микроорганизмов и оставаться неповрежденными после многих лет хранения. Наиболее распространенные комбинации включают бумагу медицинского назначения, фильерный полиэтилен, лотки из полиэстера и ламинированные полиолефиновые пленки. Бумага и пористые материалы обеспечивают газообмен ЭО; непористые пленки обеспечивают влагостойкость и устойчивость к проколам.
Качество уплотнения зависит от выбора материала, температуры зажимов, давления, времени выдержки и условий окружающей среды вокруг сварочного аппарата. При расследовании отказов преобладают два дефекта, связанных с уплотнениями: загрязнение отслаиванием и расслоение. Загрязнение отслаивания означает, что пломба открывается с появлением видимых волокон, которые могут выпасть в стерильное поле. Расслоение означает, что слои материала разделяются, а сама пломба не повреждена. Оба дефекта проходят простую визуальную проверку, но не проходят испытание на отслаивание.
Совместимость со стерилизацией заслуживает отдельного рассмотрения. ЭО и гамма-облучение по-разному влияют на полимеры. Пленка, прошедшая испытания на срок хранения с ЭО, может стать хрупкой после воздействия гамма-излучения из-за разрыва цепи. Если вы планируете изменить методы стерилизации, дизайн упаковки необходимо повторно утвердить, а не предполагать.
Целостность стерильного барьера проверяется на трех уровнях: физическое тестирование образцов, регулярный мониторинг процесса и периодическая повторная проверка. Типичные физические испытания включают в себя прочность уплотнения (испытание на отслаивание), испытание на проникновение красителя, испытание на утечку пузырьков, испытание на разрыв и ползучесть упаковки, а также испытание на микробный барьер. Старение в реальном времени и ускоренное старение определяют заявленный срок годности; ускоренное старение само по себе является инструментом проверки, и регулирующие органы ищут данные в реальном времени, прежде чем утверждать продленные сроки годности.
Валидация процесса соответствует стандартной последовательности IQ/OQ/PQ. Квалификация установки подтверждает, что герметик откалиброван и прослеживается. Эксплуатационная квалификация отображает окно уплотнения — приемлемый диапазон температуры, давления и времени выдержки. Квалификация производительности показывает, что в ходе процесса создаются уплотнения внутри окна с использованием производственных материалов и операторов. После проверки любые изменения в материале, герметике или окружающей среде требуют документального подтверждения до возобновления производства.
Именно здесь стратегия упаковки часто вступает в противоречие с реальностью предприятия. Линия упаковки стерильных изделий редко является отдельной машиной; он расположен внутри классифицированного чистого помещения, обычно класса 7 или 8 по ISO, с каскадом давления, который выталкивает воздух из зоны упаковки и предотвращает попадание воздуха из неконтролируемых коридоров. Этот конверт не является фоном. Стеновые панели, двери, окна и разгрузочные люки определяют, сможет ли помещение сохранять свою классификацию в производственных условиях.
Эксплуатация двери является наиболее заметной точкой риска. Каждый раз, когда оператор проходит через распашную дверь, перепад давления падает, и турбулентность переносит частицы со стороны коридора. На упаковочной линии, где лотки открываются перед запечатыванием, это движение является основным источником загрязнения. Сама дверная система должна быть поддающейся очистке, не иметь зазоров и обеспечивать стабильное уплотнение после тысяч циклов. По этой причине часто выбирают медицинскую герметичную чистую дверь, в которой используются непрерывные прокладки и кулачковая закрывающаяся рама, поскольку она меняет слабое место от края двери до самой стены.
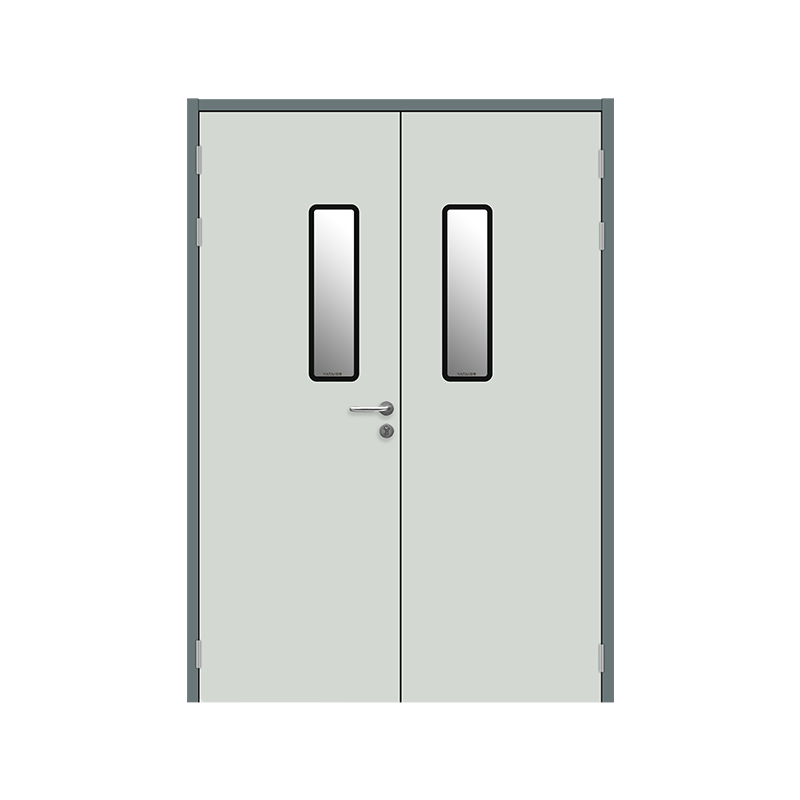 Медицинская воздухонепроницаемая чистая дверь со сплошным уплотнением В этой двери используются непрерывные прокладки и кулачковая закрывающая рама для обеспечения стабильного уплотнения и снижения риска загрязнения по краю двери. Подходит для упаковочных линий в чистых помещениях, где движение операторов может нарушить перепад давления. Посмотреть продукт →
Поток материалов создает второй риск. Чистое помещение для упаковки принимает формованные лотки, пленки и этикетки из зон хранения, а затем перемещает упакованные изделия на стерилизацию и карантин. Если это движение происходит через двери с ручным управлением, процесс зависит от дисциплины оператора, которую трудно проверить. Герметичная автоматическая раздвижная дверь решает эту проблему: она открывается только при приближении конвейера или тележки, а затем закрывается контролируемым движением, которое сводит к минимуму возмущение давления.
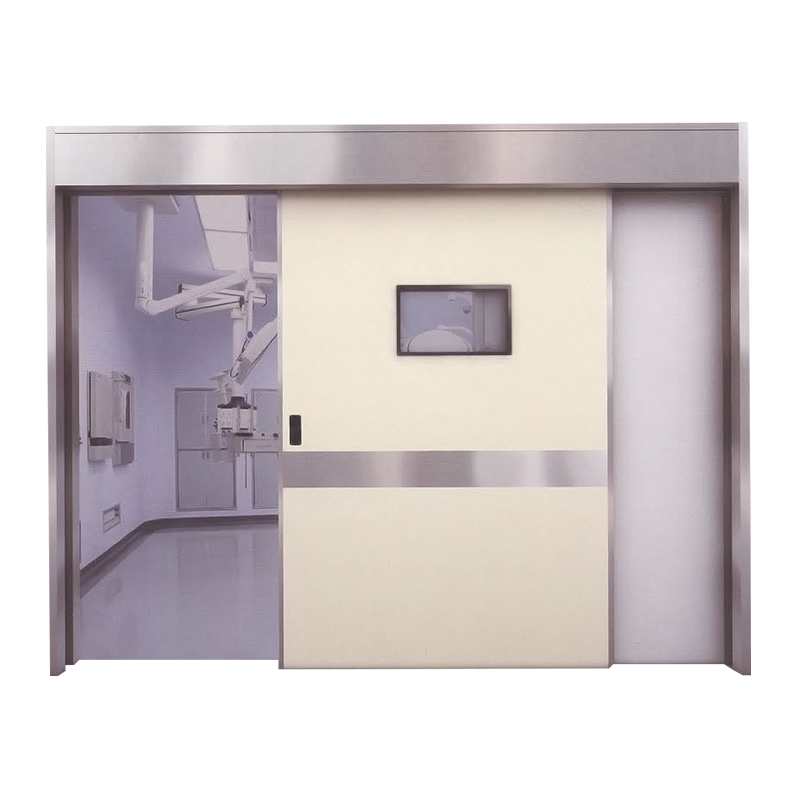 Герметичная автоматическая раздвижная дверь с магнитным приводом Открывается только при приближении конвейера или тележки, что сводит к минимуму нарушение давления и перекрестное загрязнение. Обеспечивает плавную и бесшумную работу и соответствует стандартам герметичности для чистых помещений. Посмотреть продукт →
Третий риск – это сама поверхность стены. Перегородки чистых помещений для упаковочных зон должны быть изготовлены из материалов, которые выдерживают многократную дезинфекцию перекисью водорода или изопропиловым спиртом, не выделяют газов и не имеют открытых точек крепления, где могут образовываться микробные ниши. Сэндвич-панели из ПУ ручной работы обеспечивают гладкую поверхность с низким уровнем осыпания и обычно используются в помещениях для упаковки фармацевтических препаратов и устройств, поскольку их можно соединить с помощью герметичных швов и выпуклого плинтуса.
 Сэндвич-панель из ПУ ручной работы для перегородок чистых помещений Обеспечивает гладкую поверхность с низким уровнем осыпания, выдерживающую многократную дезинфекцию. Герметичные швы и сводчатый плинтус предотвращают образование микробных ниш, что делает его практичным выбором для упаковки стен помещений. Посмотреть продукт →
Если вы участвуете в планировании или расширении линии упаковки медицинского оборудования, используйте следующий контрольный список, чтобы устранить пробелы между разработкой упаковки и инфраструктурой чистых помещений:
Тот же принцип применяется, когда производители медицинских товаров ремонтируют существующие помещения: требования к медицинские дверные системы в медицинских учреждениях являются полезным справочником о том, как расположение и герметизация дверей влияют на инфекционный контроль.
Упаковка медицинского устройства — это последняя контролируемая среда, через которую проходит продукт, прежде чем он достигнет пациента. Запечатывание пакета, целостность лотка и поверхности помещения, где они соединяются, — все это части одной системы. Начните со стандартов, оцените материалы, проверьте уплотнения, а затем критически осмотрите конверт чистого помещения. Когда эти слои сконструированы вместе, упаковочная линия может выполнять тысячи циклов, не производя ни одного сомнительного шва. Это практическое определение успеха стерильного барьера.

Стальная дверь прижатия применяется для листов цветной стали, гражданских стен, легкостальных конструкций и т. д. Основное назначение — зарезервирован...
Просмотреть больше
Подходит для дверных систем чистых помещений в медицинских учреждениях (больницы), электронной промышленности, фармацевтической промышленности, биотех...
Просмотреть больше
Подходит для фармацевтических производств, электронной промышленности, медицинских учреждений и т. д., ориентирована на обеспечение воздушных систем в...
Просмотреть больше
Встроенный каркас и дверной корпус совместимы с системой встраивания, выровнены по уровню стены, обеспечивая элегантный и целостный визуальный эффект....
Просмотреть больше
Представляют собой высокотехнологичную систему дверей, специализированно разработанную для эксплуатации в чистых производственных зонах. Стеклянный за...
Просмотреть больше
Электрическая раздвижная дверь оснащена электронным открывательным модулем и интеллектуальным контроллером корпуса, обеспечивающим регулируемый угол о...
Просмотреть больше
Используется стеновая система силовой балки с улучшенной конструкцией для удобного монтажа и технического обслуживания. Встроенный антиколлизионный эл...
Просмотреть больше
Jiangyin Yatai Purification Equipment Technology Co., Ltd. является современным и специализированным производителем чистых дверей и окон. Проект «Чистое помещение» на заводе, предложение Компания Custom Clean Doors and Windows предлагает услуги по чистке дверей и окон..
 +86 13616113658
 +86 (0) 510-86661588 / 86668687
 [email protected]
 +86 (0) 510-86661588
 No.2, Huagang West Road, Shizhuang, Jiangyin, Jiangsu province


